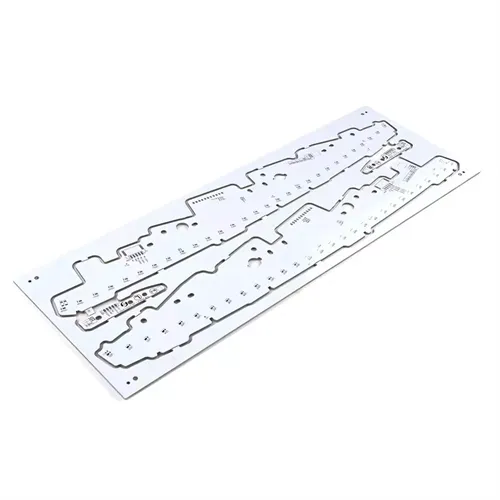
A PCB skärmaskinär utrustningen som förvandlar en befolkad panel till individuella skivor utan att spricka lödfogar, riva koppar eller sakta ner SMT-linjen. I de flesta fabriker ser separationssteget enkelt ut på avstånd: ett blad passerar genom en skårlinje eller en router följer en kontur. På nära håll avgör varje parameter – knivskärpa, styrskenans inriktning, matningshastighet, panelstöd och dammutsug – om den färdiga skivan klarar inspektionen eller omarbetas. Den här guiden förklarar hur man väljer rätt skärmetod, hur man håller skäreggen förutsägbar och hur man diagnostiserar de problem som uppstår när skivseparationen går utom kontroll.
Abstrakt
Styrelseskiljning är en kvalitetsport, inte en avslutande formalitet. Valet mellan V-skärning, skärning av sågblad och fräsning förändrar hela linjens spänningsprofil, kantkvalitet och underhållsrytm. Den här artikeln kopplar samman val av skärmetod med hantering av knivslitage, fixturdesign, dammkontroll och vardaglig felsökning. Den är skriven för processingenjörer, SMT-övervakare och utrustningsköpare som behöver förutsägbar separation snarare än en maskin som bara skär.
Innehållsförteckning
Varför styrelseskiljning avgör slutlig styrelsekvalitet
Depaneling sitter mellan montering och slutprov. En bräda som har överlevt återflöde kan fortfarande misslyckas eftersom separationen introducerade en hårfästespricka nära en dyna, delaminerade ett hörn eller lämnade ledande grader över en skårlinje. Den mekaniska händelsen är kort, men konsekvenserna är permanenta.
En välkontrollerad skärprocess skyddar tre saker samtidigt. För det första skyddar det komponentskarvar från böjspänningar. För det andra skyddar det laminatet och koppargränssnittet från att gå sönder. För det tredje skyddar den genomströmningen genom att undvika nedströmsinspektion, bättring och skrot. När någon av dessa tre börjar glida, finns grundorsaken vanligtvis i skärmetoden, verktygets skick eller fixturen – inte i operatören.
Många team upptäcker detta först efter att ett kundklagomål spåras tillbaka till en grov brädkant. Korrigeringen är sällan en enda justering. Det är ett system: rätt maskin för skivdesignen, en bladbytesregel kopplad till uppmätt slitage och en fixtur som stödjer panelen nära skärlinjen.
Där separationsrisken faktiskt kommer ifrån
Risk kommer in i gränssnittet mellan verktyg och material. En matt kant pressar materialet istället för att klippa det. En ostödd panel böjs under belastning. En felinriktad styrskena flyttar spåret bort från den avsedda banan. Damm kvar på en sensor eller en skena förvandlar en exakt rörelse till en drivande. Var och en av dessa är synliga innan skrot dyker upp, förutsatt att processen inspekteras med rätt mått.
Skärmetoder: Jämfört med V-Cut, sågblad och fräs
Ingen enskild metod dominerar varje bräda. Det praktiska beslutet beror på konturgeometri, skivtjocklek, komponentavstånd och den acceptabla nivån av mekanisk påkänning.
| Skärningsmetod | V-cut poäng | Sågbladsskärning | Fräsklippning |
| Typisk precision | Cirka ±0,1 mm | Stabil för raka snitt | Cirka ±0,05 mm |
| Bästa styrelseprofil | Långa raka linjer, stel FR-4 | Tjocka eller stora paneler | Böjda eller oregelbundna konturer |
| Mekanisk stress | Medium till högre | Medium | Låg till medium |
| Kantskick | Beror på skårdjup och bladslitage | Gradrisk om parametrar glider | Smidig när bett och foder matchas |
| Typisk begränsning | Endast raka snitt; komponenter måste hålla sig borta från poängen | Inte idealisk för böjda former | Slitage av damm och bitar kräver hantering |
V-skurna skåror kör ett par vinklade blad längs förbearbetade spår och lämnar en kontrollerad resttjocklek. Det är snabbt och mekaniskt enkelt, vilket gör det vanligt i konsumentelektronik och belysningsprodukter med stora volymer. Begränsningen är geometrisk: metoden vill ha raka linjer och tillräckligt med spelrum runt skårlinjen. Skivor med kantmonterade kontakter eller tät placering nära brytlinjen är dåliga kandidater.
Sågbladsskärning använder ett cirkulärt blad för att separera paneler längs raka banor. Den klarar tjockare laminat och större paneler med hög genomströmning, men den introducerar också mer mekanisk belastning än routing och är inte lämpad för böjda konturer. När matningshastighet, bladhöjd och panelstöd inte hålls i balans bildas grader snabbt.
Frässkärning följer en programmerad bana med en höghastighetsspindel, som tillåter L-former, U-former, bågar och blandade konturer på samma panel. Det är det mest flexibla alternativet för komplexa sammansättningar, och den lägre skärspänningen skyddar komponenter med fin stigning och ömtåliga fogar. Avvägningarna är dammbildning och borrslitage, som båda är hanterbara med utsug och ett utbytesschema.
Matcha metoden till produkten
- Välj V-skärning när panelen använder långa raka brytlinjer, styv FR-4 och generös komponentfrigång.
- Välj sågbladsskärning när prioritet är höghastighets rak separering av tjocka eller stora brädor.
- Välj fräs när konturerna är böjda, komponentdensiteten är hög eller skivan är tunn och spänningskänslig.
- Håll en sekundär metod tillgänglig för blandad produktion; en rad kör sällan bara en brädtyp.
Urvalschecklista innan du köper en skärmaskin
Köpbeslut misslyckas ofta eftersom specifikationssamtalet börjar med snabbhet och slutar med pris. Den mer användbara utgångspunkten är själva brädan: dess tjockleksområde, konturkomplexitet, komponenthöjd nära skärlinjen och panellayouten som kommer att upprepas i månader.
Tekniska frågor som ändrar maskinspecifikationen
- Vad är tjockleksintervallet för helbräda, inklusive koppar- och lödmask, och kommer linjen någonsin att köra brädor över 2 mm?
- Är separationslinjerna raka, eller kräver produkten kurvor, slitsar och invändiga utskärningar?
- Hur nära är de närmaste komponenterna och lödfogarna den avsedda skärbanan?
- Vilken panelstorlek och matrismönster kommer maskinen att hantera vid maximala och minimala ytterligheter?
- Kräver processen dammutsug, joniserad luft eller en stängd skärkammare?
- Kommer maskinen att köras fristående eller inline med befintlig SMT-utrustning, och vilket utrymme finns tillgängligt?
Ett andra lager av utvärdering gäller operatörsgränssnittet och underhållsåtkomst. En justerbar styrskena som kan ställas in utan verktyg minskar omställningstiden. Ett blad eller en bitsbyte som inte kräver att halva skyddet tas bort uppmuntrar till ett snabbt byte istället för att "köra det lite längre". Synlig åtkomst till skärzonen gör det lättare att kontrollera att panelen sitter korrekt innan cykeln startar.
För köpare som jämför leverantörer hjälper det att begära underhållsrutinen som ett skriftligt dokument, inte bara en manual. Rutinen avslöjar hur tillverkaren förväntar sig att maskinen ska hållas i skick, och det är en rättvis indikator på långvarig supportkvalitet. Att arbeta med en tillverkare som t.exHoshineo LCD-Techkan förkorta specifikationsstadiet när kartongtyp och produktionsvolym redan är kända.
Bladslitage, kantkvalitet och underhållsfönster
Bladslitage är inte en enskild händelse. Det är en gradvis förändring av skärgeometrin, och det första tecknet är ofta en kvalitetsdrift snarare än ett maskinstopp. Ett slitet V-cut blad kan fortfarande rotera och fortfarande producera ett spår, men spårets djup, vinkel och separationskraft matchar inte längre det godkända processfönstret.
Konsekvenserna uppträder som grader längs spårets kant, ojämn separation mellan panelerna, högre kraft som krävs för att bryta brädet, kopparrivning nära skåran, eller spårpositionsdrift. Det svåra är att dessa symtom också kan komma från dålig bladinriktning, otillräckligt panelstöd, felaktig resttjocklek, fixturrörelser eller maskininställningar. Att byta ut bladet efter varje defekt kan öka kostnaderna utan att lösa den faktiska orsaken.
Hur man läser av slitagesignaler korrekt
| Symptom | Bladrelaterad orsak att kontrollera | Andra faktorer att kontrollera |
| Ökade grader längs spåret | Skärkanten blir mindre skarp | Bladinriktning, skivstöd, materialsats |
| Grov räfflad yta | Bladslitage eller hartsuppbyggnad | Skärhastighet, borttagning av skräp |
| Högre separationskraft | Minskat spårdjup eller matt kant | Resttjocklek, skivdesign |
| Ojämn separation mellan panelerna | Bladparallellitet eller ojämnt slitage | Fixtur skick, panel planhet |
| Kopparrivning nära spåret | Skadad kant eller fel spårläge | Kopparfördelning, poängdjup |
| Avvikelse i spårets position | Bladrörelse eller monteringsproblem | Maskinkalibrering |
Det disciplinerade tillvägagångssättet är jämförande diagnostik. Kör samma PCB-material, samma maskininställning, samma panelposition och samma mätmetod med ett nytt blad och med det nuvarande bladet. Först då kan teamet avgöra om bladet är den huvudsakliga bidragsgivaren eller om fixturen eller inriktningen driver defekten.
Att bygga en ersättningsregel istället för en ersättningsvana
Det finns inget universellt bladlivslängdsnummer som passar varje fabrik. Rätt intervall beror på skivans material, tjocklek, spårkrav, bladets skick och produktionsmiljön. Vad en fabrik kan standardisera är beslutsregeln: definiera den mätbara kvalitetsgränsen, spåra skärtillståndet mot den gränsen och byt ut bladet när trenden närmar sig den. Detta gör bladbyten till en planerad underhållsåtgärd snarare än en reaktion på skrot.
Samma logik gäller för routerbitar. Borrslitage påverkar eggens jämnhet när underhållet är inkonsekvent, och spindelns livslängd varierar med materialets hårdhet och färdvägar. Ett utbytesintervall baserat på faktiska skärmätare eller brädantalet är mer tillförlitligt än ett kalenderintervall.
Fixturdesign, dammutsug och stresskontroll
Skärverktyget fungerar bara bra när panelen hålls korrekt. Otillräckligt stöd nära skärlinjen gör att skivan kan böjas, vilket ändrar det effektiva skärdjupet och överför spänningen till lödfogarna. En fixtur som är smutsig eller sliten kan skapa ojämnt spårdjup även med ett nytt blad.
Dammkontroll är viktigt av samma anledning. Glasfiber och hartspartiklar som samlas på styrskenor, sensorer och skärzonen stör rörelsenoggrannheten och förorenar skivans yta. I högdensitetsskivor kan fint damm överbrygga egenskaper och orsaka intermittenta defekter som är svåra att spåra. En stängd skärkammare med riktat luftflöde och ett korrekt dimensionerat utsugssystem håller skärtillståndet stabilt över långa körningar.
- Stöd panelen så nära skärlinjen som komponentlayouten tillåter.
- Håll styrskenor och färdsensorer rena; damm på en sensor kan orsaka positionsdrift eller falska kollisionsstopp.
- Verifiera bladets höjd, vinkel och tryck vid byte, inte bara vid installation.
- Använd utsug som är klassificerat för den faktiska dammbelastningen och kontrollera luftflödet, inte bara vakuumindikatorn.
- Inspektera fixturer för planhet och slitage under samma rutin som kontrollerar bladet.
Stresskontroll är det kumulativa resultatet av dessa detaljer. Ett vasst verktyg, en stödd panel och en ren skärzon ger en renare egg vid en lägre separationskraft. När operatörer rapporterar att en bräda "behöver mer kraft för att bryta", är det processfeedback, inte en normal variation.
Felsökning av vanliga skärproblem
De flesta dagliga fel delas in i ett litet antal kategorier: kraft- och säkerhetsspärrar, positionsnoggrannhet, sensorkontamination och mekanisk koppling. En strukturerad kontrollsekvens förhindrar slumpmässigt utbyte av delar.
Maskinen startar inte eller indikatorn förblir släckt
Kontrollera först säkringen och bekräfta sedan att nödstoppet har lösts. På maskiner med säkerhetsdörrar, kontrollera att spärren är inkopplad. Dessa tre kontroller löser en stor del av "ingen ström"-rapporter innan en tekniker tillkallas.
Kör- eller skärposition är inte korrekt
Ett färdräknarefel eller samlat damm på räknaren kan orsaka felaktig positionering. Rengör disken och det omgivande skenområdet först; byt bara ut räknaren om rengöringen inte återställer repeterbarheten. Samma mönster gäller för vänster och höger färdsensorer: damm på avkänningsytan kan utlösa falska stopp eller kollisioner, och rengöring återställer ofta normal drift.
Motorn går men bladet roterar inte
På rem- eller kopplingsdrivna maskiner kan en lös toppskruv på kopplingen koppla bort motorn från bladaxeln. Med maskinen avstängd och skyddet borttaget enligt spärrproceduren, inspektera kopplingen och dra åt skruven till det specificerade vridmomentet.
Kantkvaliteten försämras plötsligt
Byt inte ut bladet omedelbart. Jämför ett nytt blad och det nuvarande bladet under identiskt material, inställning, panelposition och mätmetod. Om det nya bladet ger samma defekt, inspektera fixturen, panelstödet och inriktningen. Om det nya bladet korrigerar defekten är bladet bidragsgivaren och bytesregeln bör ses över.
Vanliga frågor
Vad är skillnaden mellan V-cut och routerseparation?
Hur ofta ska skärbladet bytas ut?
Varför slutar bladet att rotera medan motorn fortfarande går?
Kan en PCB-skärmaskin hantera både tjocka och tunna skivor?
Vad orsakar positionsavvikelse vid upprepade skärningar?
Påverkar dammsugning verkligen skärkvaliteten?
Är du redo att matcha skärmetoden till din faktiska skivdesign och produktionsvolym?
Kontakta ossmed din panelritning, tjockleksintervall och krav på kontur, och teamet kan hjälpa till att definiera rätt separationsinställning innan det första skäret.